精密铸造的核心装备 航空发动机叶片与汽车增压器涡轮专用射蜡机
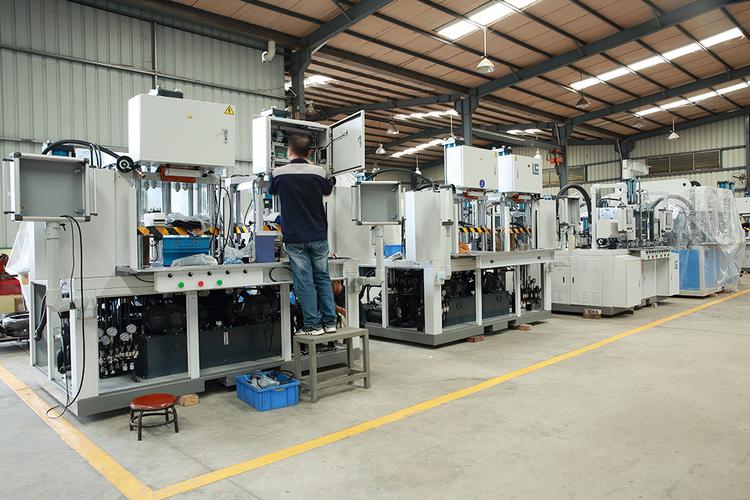
在高端制造业中,航空发动机叶片和汽车增压器涡轮代表着精密铸件领域的最高技术水平。这些部件需在高温、高压、高转速的极端工况下长时间工作,因此对内部晶粒结构、尺寸精度和表面完整性提出了近乎苛刻的要求。而实现这一目标的关键起点,便是铸造第一道工序——蜡模制备。专用射蜡机作为该工序的核心装备,直接决定了最终铸件的质量上限。
一、为什么需要专用射蜡机?
航空发动机叶片和增压器涡轮通常采用熔模精密铸造(失蜡铸造)生产。该工艺首先用蜡料注射出与零件形状完全一致的蜡模,再通过制壳、脱蜡、烧结等工序得到型壳,最后浇注金属液。蜡模的尺寸精度、表面光洁度和内部致密度会1:1传递到金属铸件上,任何微小偏差都可能在后续加工中无法修正。
普通射蜡机在模料温度控制、注射压力、保压时间等方面波动较大,难以满足叶片和涡轮这类薄壁、复杂型面、多孔道结构的需求。专用射蜡机则针对蜡料流变特性与模具结构进行了系统优化,具备以下特征:
- 高精度温控系统,确保蜡料温度均匀稳定,避免冷隔或缩孔;
- 高压快速注射能力,可在短时间内充满狭长薄壁区域;
- 多级保压与可编程冷却策略,有效补偿蜡料收缩;
- 模具热平衡管理,保证连续生产中一致的尺寸重复性。
二、航空发动机叶片专用射蜡机的特殊要求
航空发动机叶片(尤其是涡轮工作叶片和导向叶片)多为空心气冷结构,内部有复杂迂曲的冷却通道。其蜡模需使用陶瓷型芯预制,再在射蜡机中与外形蜡模一体成型。专用射蜡机需具备:
- 带有型芯定位装置的模具系统:防止陶瓷型芯在注射过程中偏移或断裂。
- 超低湍流注射:采用多级注射速度,先慢后快再慢,避免蜡料冲击型芯。
- 高尺寸稳定性:叶片榫头、叶身型面公差常需控制在±0.05mm以内,射蜡机的位置重复精度和合模力稳定性至关重要。
- 洁净生产环境:防止蜡料污染导致型芯与蜡模结合不良。
三、汽车增压器涡轮专用射蜡机的技术特点
汽车增压器涡轮同样采用空心或实心精密铸造,批量远大于航空叶片。专用射蜡机必须兼顾高节拍与高一致性:
- 多工位或转盘式模具布局,实现注射、冷却、取件并行作业;
- 快速换模系统,适应不同型号涡轮的灵活生产;
- 模料回收与恒温输送系统,降低材料浪费;
- 在线监控注射曲线,对每模蜡件进行压力、温度追溯,SPC统计过程控制。
部分先进射蜡机还集成机器人取件与自动修边单元,进一步减少人工干预。
四、专用射蜡机的关键技术发展
当前,此类射蜡机正朝着智能化、数字化方向演进:
- 全电动驱动:替代传统液压系统,节能且控制精度更高,无油污泄漏风险。
- 闭环压力控制:采用伺服电机与压力传感器反馈,实时修正注射曲线,使一模多腔中各个蜡件密度差<1%。
- 模温分区控制:针对叶片不同截面厚度,在模具上布置多个加热/冷却回路,减小蜡模变形。
- 数字孪生与工艺数据库:存储不同叶型、涡轮模号的最优工艺参数,一键调用并自适应优化。
- 真空辅助注射:在注射前对模腔抽真空,消除蜡模内部气泡和充填不足。
五、
航空发动机叶片和汽车增压器涡轮虽然应用场景不同,却共享同一种质量哲学——以蜡模的精密性保障铸件的可靠性。专用射蜡机已从单纯的注蜡工具演变为凝聚材料科学、精密机械、伺服控制和智能算法的高端装备。随着中国航发、汽车增压器产业向更高性能、更低成本迈进,此类射蜡机的自主研发与产业化将发挥不可替代的基础支撑作用。只有掌控好第一道蜡模质量关,才能在后续的铸造、加工、检测环节中收获理想的涡轮与叶片。
如若转载,请注明出处:http://www.cysyjd888.com/product/55.html
更新时间:2026-10-30 00:38:24